齿条加工低变形钢有哪些优势?
2026-09-04 11:43
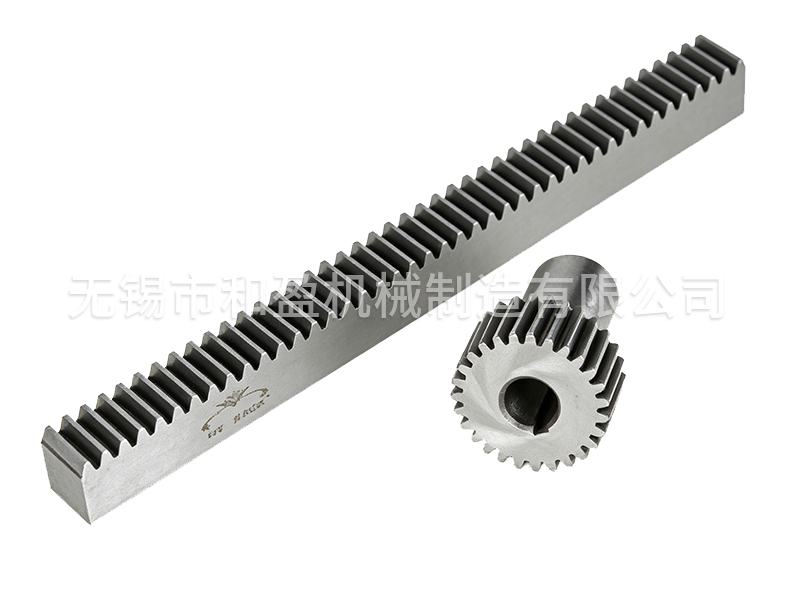
今天齿条加工厂家无锡市和盈机械制造有限公司分享齿条加工的内容。在齿条加工场景中,选用低变形合金钢是从源头控制齿条加工热处理变形的核心前提,也是大模数重载齿条加工实现高精度量产的基础保障。普通碳素钢或常规合金结构钢在齿条加工渗碳淬火环节,往往会因淬透性波动大、成分不稳定,导致齿条加工后变形无规律,大量成品因齿距累积误差、齿向公差超差直接报废,而低变形钢能从材料底层特性上规避这类齿条加工常见痛点。
齿条加工选用低变形钢的核心优势,首先体现在齿条加工的变形可控性上。这类钢材的淬透性带被严格收窄,成分中Al/N含量比准确控制在1~2.5的稳定区间,齿条加工过程中不同批次、不同单件的淬透性差异较小,不会出现齿条加工淬火后局部硬度过高、局部硬度不足的问题,能让齿条加工的变形趋势高度统一,后续齿条加工的反变形补偿工序可以准确匹配余量,大幅降低齿条加工的校正难度。
其次,低变形钢能大幅简化齿条加工的预备热处理流程,提升齿条加工的生产效率。普通钢材在齿条加工前需要反复进行多次正火或退火,才能勉强把毛坯硬度散差控制在可接受范围,而低变形钢仅需一次控温正火,就能让齿条加工的毛坯显微组织均匀分布,单件硬度散差稳定控制在±5HB以内,同批齿条加工的毛坯硬度散差不超过±8HB,从齿条加工的源头消除组织不均带来的后续变形隐患。
之后,低变形钢能显著提升齿条加工的成品合格率与长期服役稳定性。依托低变形钢的稳定特性,齿条加工全流程的变形量能降低50%以上,原本需要预留大量磨齿余量的齿条加工工序,现在可以大幅缩减精加工时长,同时齿条加工后的成品齿面硬度均匀性更好,重载工况下齿面剥落、局部断裂的风险大幅降低,让齿条加工的之后产品能稳定达到DIN6级甚至更高精度,适配数控机床、重型工程机械等传动场景的严苛要求。