齿条加工渗碳淬火后怎么降低工件变形量?
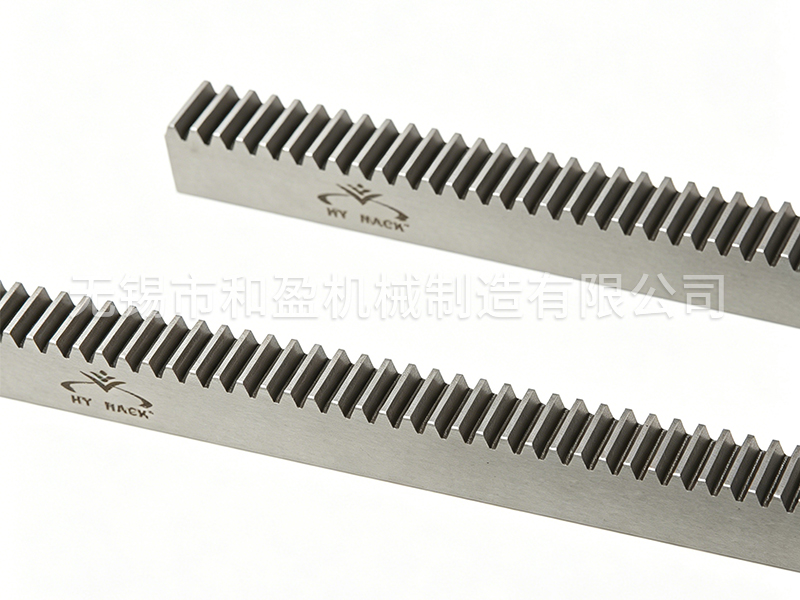
今天齿条加工厂家无锡市和盈机械制造有限公司分享齿条加工的内容。齿条加工渗碳淬火后怎么降低工件变形量?这是大模数重载齿条加工里较核心的工艺难点之一,很多齿条加工成品因变形超差直接报废,通过全流程的工艺管控,能将齿条加工的之后热处理变形量降低50%以上,大幅提升成品合格率。
首先,齿条加工的前置材料管控是控变形的基础。齿条加工前要优先选用淬透性带窄、成分稳定的低变形合金钢,严格控制钢材中Al/N含量比在1~2.5区间内,避免材料淬透性波动过大导致齿条加工后变形无规律。同时齿条加工的毛坯预备热处理不能直接用普通正火,需要采用控温正火或等温退火,让齿条坯的显微组织达到均匀的铁素体+珠光体分布,把单件硬度散差控制在±5HB以内,同批硬度散差不超过±8HB,从源头消除组织不均带来的后续变形隐患。
其次,齿条加工的热前预变形设计是关键补偿手段。齿条加工在渗碳淬火前的滚齿工序,不能完全按之后齿形尺寸加工,要提前预判齿条的变形趋势,采用反变形加工策略,预留出准确的变形补偿余量。针对易变形的大模数长齿条,齿条加工过程中要安排多次去应力精加工工序,每完成一次粗加工就做一次去应力退火,逐步释放内部残余应力,比单次去应力后直接淬火的齿条加工变形量能减少近40%,避免应力集中在淬火环节集中释放引发大幅形变。
之后,齿条加工的淬火冷却环节要做准确管控。齿条加工进入淬火工序后,优先选择热油淬火,油温稳定控制在100~120℃区间,冷却方式能用气淬就不用油淬,能用水基淬火剂就不用普通冷油,同时优化装夹方式,长齿条采用垂直立装搭配补偿垫圈,保证加热和冷却全程均匀。淬火完成后齿条加工还要及时安排低温回火,进一步稳定组织,之后让齿条加工的渗碳淬火变形量完全控制在后续磨齿工序的可修正范围内,保障成品齿条的齿距累积误差、齿向公差全部达标。