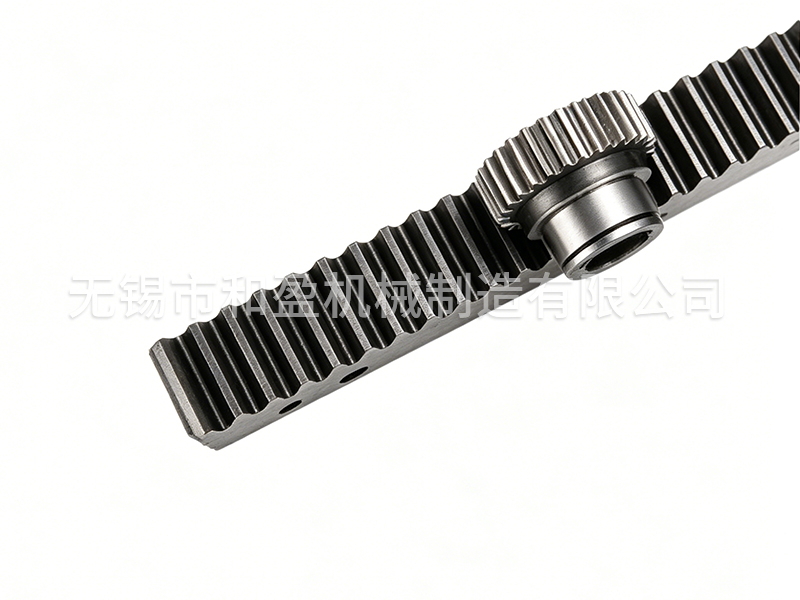
大模数齿条加工要额外注意哪些细节?
今天齿条加工厂家无锡市和盈机械制造有限公司分享齿条加工的内容。大模数齿条加工的核心难点,在于大尺寸、大齿形带来的应力控制与精度平衡,普通齿条加工的常规工艺逻辑,在大模数场景下往往会出现适配偏差,需要在全流程中设置专属管控细节。
齿条加工的一步就要从毛坯端建立防线,大模数齿条加工不能直接用普通型材下料,需要选用经过多向锻造的合金钢毛坯,且入厂后要先做超声波探伤排查内部缩松、夹杂物缺陷,这是后续齿条加工避免齿根断裂的基础。很多齿条加工的失效案例,根源就是毛坯内部缺陷在后续热处理中被放大,之后在重载工况下直接断齿。
齿条加工的粗加工环节要预留足够的变形余量,大模数齿条加工不能照搬小模数齿条的0.2-0.3mm精加工余量,要根据齿条长度、模数大小,把单边余量控制在0.5-1mm区间,同时粗加工后需要安排一次去应力时效,释放切削带来的内部应力,否则后续齿条加工的半精工序后,工件会出现肉眼难察的缓慢变形,直接破坏齿距精度。
齿条加工的热处理环节是较关键的控制点,大模数齿条加工不能采用快速升温的淬火工艺,要采用阶梯式升温的渗碳或感应淬火方案,让齿厚方向的温度均匀传导,避免齿面与芯部温差过大引发的剧烈变形。齿条加工的这个环节还要同步监控硬化层深度,保证齿根圆角处也能达到有效硬化层要求,这是普通齿条加工很少着重管控的细节,却直接决定大模数齿条的20年使用寿命。
齿条加工的精加工环节,要优先采用双面磨齿工艺,大模数齿条加工不能只磨削单一侧齿面,要通过专用工装保证两侧齿面的平行度,同时每完成3根齿条加工,就要校准一次机床工作台的直线度,避免大重量工件长期放置带来的工作台微变形,影响后续齿条加工的全长直线度。
之后,大模数齿条加工的终检环节,不能只抽检几个齿的参数,要采用激光跟踪仪对全长齿距、直线度做连续扫描检测,同时出具每根齿条加工的专属检测报告,标注齿距累积误差、齿向偏差等实测值,才能保证成品在重载工况下平稳运行。