齿条加工怎么降低长齿条的直线度误差?
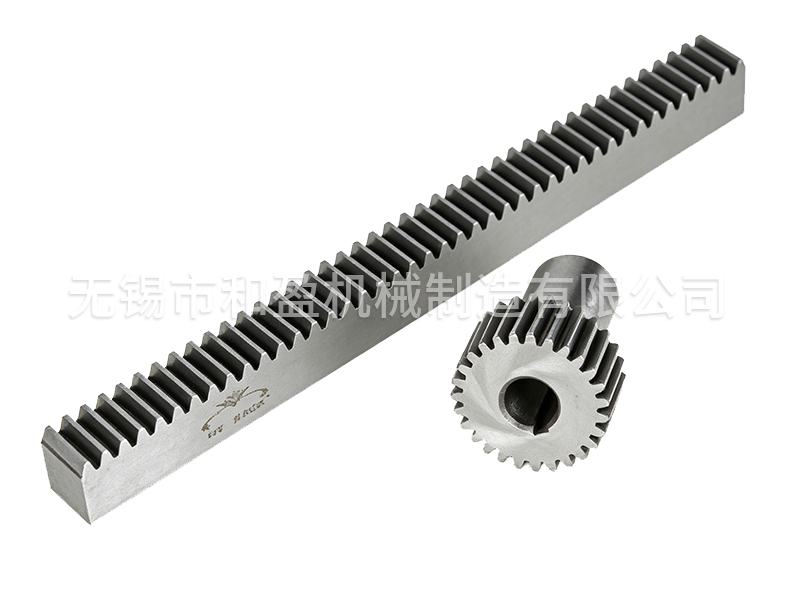
今天齿条加工厂家无锡市和盈机械制造有限公司分享齿条加工的内容。想要在齿条加工过程中降低长齿条的直线度误差,不能只依赖后期校直工序,要从原材料预处理、工装定位、全流程工艺管控全维度搭建闭环精度控制体系,让齿条加工的长尺寸齿条全程保持稳定的直线形态,避免出现弯曲变形。
原材料的内应力预消除,是齿条加工控制长齿条直线度的源头基础。齿条加工前的长条形原材料,要先进行多次去应力退火处理,将钢材内部的轧制残余应力充分释放,避免后续齿条加工过程中,材料内部应力逐步释放引发的自然弯曲。针对长度超过2米的超长齿条加工坯料,还要额外增加自然时效静置工序,在恒温环境下放置7-15天,让材料的微小变形提前充分释放,从根源上减少齿条加工过程中出现的不可控形变。
工装定位系统的优化,是齿条加工保障长齿条直线度的核心支撑。齿条加工的铣齿、滚齿工序,要采用全长度多点支撑的专用工装,替代传统的两端单点定位方式,在长齿条的底部每隔300mm设置一个可微调的支撑顶块,全程托住齿条本体,避免长齿条在自重作用下出现下挠变形。齿条加工的工装定位基准面,要提前做一次精磨找平,保证工装自身的直线度误差控制在0.02mm/米以内,避免工装本身的形位误差直接传递到齿条加工的成品上。同时齿条加工的装夹夹紧力要均匀分布,采用多点低压夹紧模式,避免局部夹紧力过大导致齿条出现强制弯曲,松开夹具后回弹产生直线度偏差。
全流程工艺的精细化管控,能进一步压缩齿条加工的直线度误差。齿条加工要采用分段渐进式的切削工艺,避免单次大进刀量产生的大量切削热,引发长齿条局部热胀冷缩出现弯曲变形。齿条加工的每一道粗加工工序完成后,都要穿插一次低温去应力处理,及时释放切削过程中产生的加工应力,避免应力累积引发长齿条整体变形。齿条加工的最后精加工工序,要在恒温车间内完成,避免环境温差过大导致长齿条出现不均匀热变形。通过这套全流程的精度管控方案,齿条加工的长齿条成品直线度误差可稳定控制在0.03mm/米以内,完全满足大型龙门机床、起重设备的高精度长行程传动需求。