齿条加工怎么匹配不同场景的精度需求?
2026-06-27 13:33
今天齿条加工厂家无锡市和盈机械制造有限公司分享齿条加工的内容。齿条加工的核心难点从来不是做出合格的齿条,而是在齿条加工全流程里准确匹配不同场景的精度需求,既不盲目追求超标的高精度推高成本,也不会因精度不足导致设备运行故障,这是齿条加工工艺规划的核心原则。
面向普通输送线、轻型传送设备这类低负载长行程场景,齿条加工完全可以选用8-9级精度的铣齿工艺,齿条加工时采用普通滚齿机粗铣后做精铣收尾,齿面粗糙度控制在3.2μm左右即可,齿条加工全程省略磨齿等高成本工序,在满足基础传动需求的前提下,能把齿条加工的综合成本压缩近40%,完全适配这类场景对精度要求不高、侧重性价比的核心诉求。
针对数控机床、工业机器人第七轴这类高精度定位场景,齿条加工需要采用5-7级精度的组合工艺,齿条加工先通过高精度滚齿机完成粗加工,预留0.2-0.3mm的磨齿余量,热处理后再上专用齿条磨床完成精加工,齿条加工过程中要严格管控每米齿距累积误差,之后成品的定位精度可以控制在0.03mm以内,完全满足这类场景对高速、高精度、低背隙的严苛要求,这也是当前齿条加工较主流的工艺路线。
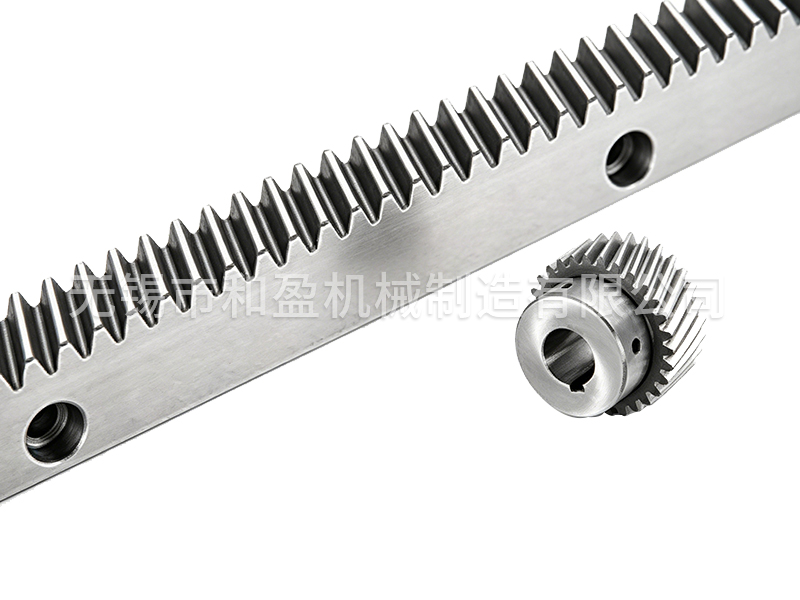
面向重载工程机械、大型起重设备这类高速重载场景,齿条加工要在精度和结构强度之间做平衡,齿条加工选用7-8级精度的斜齿工艺,齿条加工过程中着重优化齿面接触精度,通过数控单齿淬火工艺把齿面硬度均匀控制在HRC55-62区间,齿条加工时特意优化齿向载荷分布,避免运行中出现偏载磨损,既保证传动平稳性降低噪音振动,又能让齿条的负载能力达到吨级水平,适配这类场景的恶劣工况。
齿条加工的精度匹配从来不是单一参数的选择,齿条加工要结合场景的速度、负载、定位要求三重维度做工艺取舍,才能在成本和性能之间找到较优解,让每一件出厂的齿条都能很好适配对应工况。